
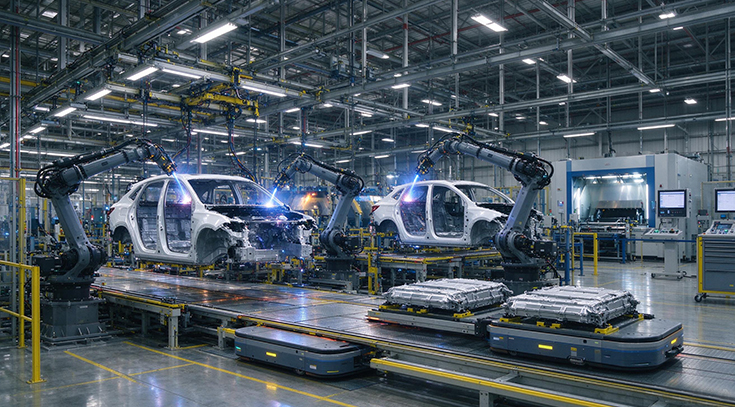
在汽车制造的庞大工序链条中,清洗后的干燥环节长期处于一种“看似简单、实则致命”的尴尬位置。许多零部件在离开清洗槽时表面光洁如新,却在仓储或装配前被判定为不合格——锈斑、涂层针孔、附着力失效,根源往往指向肉眼难以察觉的残留水分。风刀吹干机之所以成为现代汽车零件产线的标准配置,并非出于设备升级的惯性,而是因为残留水分在汽车零件的材料特性、几何结构与后续工艺约束下,构成了一组无法回避的质量风险,而风刀吹干是当前工程条件下兼顾效率、品质与成本的最优解。
残留水分的代价:不止于“没吹干”
汽车零件对水的敏感程度远超一般工业品。压铸件、机加工金属件在喷淋或超声波清洗之后,缝隙与盲孔内部极易存留水分;干燥不充分时,仓储过程会出现水印与锈蚀,直接造成零部件报废。这种失效并非偶发,而是具有明确的物理机制:复杂形状或袋穴结构中的水分在后续烘烤温度(约180℃)下急速蒸发,蒸汽冲破尚未完全固化的涂层,形成针孔;残留水分还会诱发起泡、附着力不良以及锈蚀的复发。更隐蔽的情形发生在涂装前处理阶段:若金属表面因漂洗不充分而残留盐分与杂质,大气中的水分可通过渗透压穿过漆膜向内渗透,将漆膜从内部顶起,形成交车数月后才暴露的水泡缺陷。这意味着,干燥不彻底的质量代价具有显著的延迟性与放大性——在产线末端无法被常规目视检查拦截,却在终端产品上以涂层失效、腐蚀穿孔的形式显现。
风刀吹干机的工作原理:用气流力学替代热能堆砌
风刀吹干机的技术内核建立在两个物理效应的协同之上。其一是科恩达效应:流体流经凸出曲面时倾向于贴附表面流动而非直线脱离。风刀内部的弧形导流面使初级气流在离开狭缝后仍保持定向、稳定的贴壁射流形态,出风口宽度通常控制在0.3至3毫米,喷嘴压缩比可达40:1。其二是气流卷吸放大:从狭缝高速喷出的薄片气流带动周围静止空气进入核心射流,形成放大30至40倍的冲击气幕,系统仅需消耗少量风机功率即可获得数十倍于初级气流量的实际吹扫效果。
在除水机制上,风刀作用于工件表面时同时施加两种力:垂直于表面的冲击力将水膜从基材上“推开”,平行于表面的剪切力将已松动的水分沿表面“带走”。水膜在毫秒级的驻留时间内被剥离并裹挟进入高速气流,而非依赖热量将水“蒸干”。这一力学路径的工程意义在于:它从根本上绕开了热风烘干对工件热容量、密封件耐温极限以及涂层固化窗口的依赖,也避免了压缩空气吹扫的高能耗与油污污染风险。
与既有方案的工程比较:为什么是风刀
在风刀吹干机成熟之前,汽车零件产线主要依赖三条干燥路径,各有难以克服的局限。
热风烘干的困境在于能耗与工艺窗口的双重挤压。传统烘箱结构简单、烘干效果直接,但热功率大、工作温度高,部分精密密封件无法承受高温,工艺适用边界被显著收窄。对于带有盲孔或复杂内腔的零件,热量需要穿透整个工件体才能将内部水分蒸发,加热时间与能耗随壁厚和几何复杂度急剧攀升。
压缩空气吹扫的问题则集中在能效与空气品质。压缩空气系统在工业设施中占电力消耗的10%至30%,而多数工厂并未意识到其中存在可观的浪费。更关键的是,压缩空气本身往往含有油分与水分,吹扫过程可能将新的污染物引入已清洗的表面。在能耗对比中,风刀系统的优势尤为突出:将传统热风烘干或压缩空气吹扫替换为风刀系统后,能耗普遍可降低50%至80%,吹干过程在数秒至十几秒内完成。以某汽车轮廓产线为例,原有吹干系统能耗通常高达90kW以上,而风刀干燥系统仅需11至22kW,效率反而提升200%以上,年节约成本可达300至500万元。
自然晾干与离心脱水则分别受制于产线节拍与工件几何适应性。自然晾干与连续流生产的时间逻辑完全不兼容;离心脱水虽能快速去除表面液体,但对具有盲孔、螺纹和凹腔的复杂零件,高速旋转产生的离心力无法将滞留在几何“阴影区”内的水分排出。
复杂几何下的除水盲区与风刀系统的应对
汽车零件的几何复杂度构成了干燥工序的真正挑战。悬挂部件的安装点、螺栓孔和凹陷区域是水分的天然汇集处;螺纹孔以螺旋通道的形式通过表面张力截留水分,常规吹扫气流掠过螺纹表面却无法将空气强制送入螺旋深处;铸件与焊接总成中的内部通道、焊缝凹陷与不规则表面则使水分在每一个低点驻留。传统平面风刀的气流薄片擅长覆盖大面积平坦表面,却难以穿透凹腔与盲孔——增大压力并不能解决几何遮蔽问题,因为更高的压力仍然沿着表面流动,而非进入深度方向。
现代风刀吹干系统的工程回应体现在两个层面。其一,气流形态的可定制化:针对特殊工件,风刀可设计为条形、环形、拱形乃至弯曲形态,使出风轮廓与工件几何匹配;多组风刀上下、对向布局可消除干燥盲区,可升降系统则根据工件尺寸调整吹扫高度。其二,气源与风刀的协同选型:高速风机配合风刀组成冷风吹干系统,高速气流可剥离盲孔缝隙中的残留水分,无需加热升温即可适配多种金属零部件;负压通路还可同步用于金属碎屑的吹扫收集,减少工件二次沾染。对于几何遮蔽极为严重的部位,聚焦式空气喷嘴可产生集中射流穿透凹腔与螺纹通道,与风刀的大面积覆盖形成互补。
产线整合逻辑:干燥不是孤立工序
风刀吹干机在汽车零件产线中的位置,决定了它必须满足的工程约束远不止“吹得干”。典型的通过式清洗流程将风刀切水嵌入在喷淋净洗与热风烘干之间:人工上料→超声波清洗→喷淋清洗→喷淋漂洗→喷淋净洗→风刀切水→人工补吹→热风烘干→人工下料。在这一序列中,风刀承担的是预除水职能——以非接触方式快速移除工件表面与浅层缝隙中的游离水分,使后续热风段仅需处理极少量残余湿气,从而大幅压缩热风段的负荷与停留时间。对于不宜加热的工件,风刀系统则可独立完成冷风吹干,绕开热风段对密封件和精密表面的热损伤风险。
从产线连续性与可靠性的角度审视,风刀吹干系统的价值还体现在与自动化输送的无缝集成上:风刀长度可按产线布局定制,安装方式灵活,可置入既有输送系统;风机选用适合长时间连续运行的机型以匹配两班、三班制生产节拍,电机防护等级需适应清洗车间的高湿度环境。这些工程细节共同决定了风刀吹干机不是一台孤立的“干燥设备”,而是清洗—干燥—转序链条中承上启下的质量节点。
结语
汽车零件配置风刀吹干机的根本理由,可以归结为一句话:残留水分是汽车制造中成本最低、却代价最高的缺陷来源之一,而风刀吹干是在不引入热损伤、不依赖高能耗、不牺牲产线节拍的前提下,将这一缺陷从工序链中系统性剔除的工程手段。它用科恩达效应放大有限的气流动能,用冲击与剪切的力学耦合替代热量蒸发,用可定制的风刀几何应对汽车零件从平板件到盲孔铸件的全谱系形状。当涂层附着力、装配精度与长期耐蚀性日益成为汽车零部件质量竞争的焦点,干燥工序不再是可以被“差不多吹一下”敷衍的辅助环节——风刀吹干机从“可选配置”走向“标准配置”的进程,正是这一认知在制造工程层面的落地。